

含银锡线溢价选购需警惕:高成本背后潜藏腐蚀失效风险
引言:被高估的含银焊料,成本与可靠性的现实矛盾
在电子制造的工艺选型环节,含银锡线长期被市场赋予高可靠性标签,不少生产企业为追求焊点综合性能,愿意承担数倍于普通锡铜焊料的采购成本,大规模将 SnAg3Cu0.5 这类含银锡线投入产线。但大量实验室加速验证与现场量产案例表明,含银锡线并非全场景通用的最优解,在特定湿度、电场环境条件下,银离子迁移会诱发电化学腐蚀,给 PCB 线路、精密元器件带来隐性失效隐患,部分工况下反而会推高产品返修与报废成本。

很多工艺工程师容易陷入认知误区,简单把银元素占比等同于焊点可靠性,忽略银离子迁移带来的长期老化风险。尤其消费电子、车载配套、传感器模组等产品,需要长期面对潮湿、温差波动的使用环境,焊料选型的细微偏差,会在产品全生命周期逐步放大为批量质量事故。理解含银锡线腐蚀失效底层机理,厘清适配与禁用工况,挑选匹配产品使用环境的焊料,是电子工艺管控中不可忽视的一环。
银离子迁移:含银焊点电化学腐蚀的底层机理
含银焊料发生腐蚀失效,核心诱因来自银离子迁移现象,本质属于电化学腐蚀反应。当电路板表面留存微量助焊剂残留、水汽凝聚,电路板不同线路之间存在电位差,就搭建起完整的电化学反应回路。

阳极位置铜基材发生氧化反应,铜原子失去电子转化为铜离子;阴极区域银元素失去电子形成银离子,在外加电场驱动下,银离子沿着电路板绝缘基材表面向电位更低的方向持续移动,发生阴极还原重新析出金属银。随着时间累积,析出的银逐步生长成树枝状金属枝晶,枝晶跨接相邻线路,直接造成线路枝晶短路。短路发生之后,电流绕过预设电路路径,顺着枝晶通路异常流通,出现电阻漂移、功能间歇性故障,严重时直接烧毁元器件。
伴随整套电化学过程,铜离子和环境当中的氢氧根结合生成氧化亚铜,也就是生产现场常见的铜箔绿锈。绿锈会持续破坏焊盘与基材结合力,造成焊点虚焊、焊盘起皮脱落。实验室对比数据可以直观体现差异,湿度大于 60% 的环境条件下,含银焊点的腐蚀速率可达普通无银锡铜焊点的 5 倍。

环境湿度是加速整套腐蚀进程的关键变量。在相对湿度 40% 的普通干燥工况,腐蚀进程十分缓慢,失效周期可以超过两年,日常检测很难捕捉早期隐患;而提升至 85% RH 高湿度加速实验条件,仅仅三个月时间就能够观测到明显铜箔绿锈,并且出现线路短路失效。也正是因为干燥环境下故障潜伏期长,很多企业很难把后期产品返修好溯源到前期焊料选型问题,造成问题反复重演。
破除认知误区:银含量不等于焊点综合可靠性
市场普遍宣传含银锡线拥有更优异力学与导电表现,实际对标无铅基准 SnCu 锡线做横向对比可以看到,性能提升幅度有限,却引入银迁移的重大风险。SnAg3Cu0.5 含银锡线导电率为 15% IACS,普通 SnCu 锡线达到 14% IACS,导电性能差距极小;焊点抗拉强度含银焊料 45MPa,普通锡铜焊料 42MPa,力学性能提升幅度并不突出,但是耐潮湿腐蚀层面,含银焊料属于高风险等级,普通锡铜焊料反而更加安全,综合性价比并不占优。

并非所有场景都要规避含银焊料,而是需要明确划定禁用边界。高频电路工作频率大于 100MHz 时,潮湿沿海工况、浴室家电这类长期高湿度使用的设备,电压大于 5V 高压差分信号线,这类应用场景应当谨慎甚至直接禁用高银含量锡线。这类产品运行时持续存在电场,同时极易接触水汽,银离子迁移的发生概率会成倍上升。
部分企业在选型阶段只看短期焊点外观,没有做长期湿热老化验证,大批量导入含银锡线之后,等到终端市场出现批量退货,才发现腐蚀根源,前期多付出的采购成本,换来产品内部慢性损伤。工艺选型不能单一放大银元素带来的微弱性能增益,要结合产品的工作电压、工作频率、终端使用环境做综合权衡。
不同应用场景焊料替代选型思路
面对含银锡线带来的迁移腐蚀风险,电子制造企业不需要一刀切完全摒弃含银体系焊料,而是按照产品类别、工况条件匹配对应焊料体系,在成本、力学性能、抗腐蚀能力三者之间取得平衡。
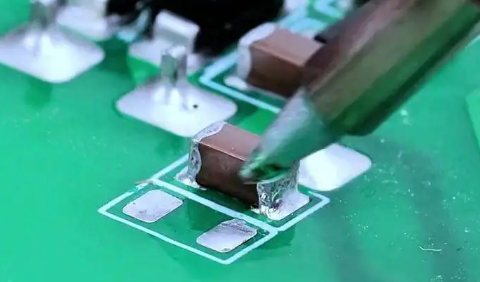
面向普通消费电子产品,优先选用 SnCu0.7 锡线搭配镀金焊盘的工艺组合。这套方案能够直接降低六成焊料采购成本,抗腐蚀能力相比高银锡线提升两倍以上,绝大多数 3C 消费类产品的常规焊接点位都可以满足,避开银迁移风险的同时兼顾量产工艺稳定性。
汽车电子领域对焊点抗振动、温度循环性能有严苛标准,可以选用 SnBi58 低温焊料。低温特性可以降低元器件受热损伤,同时完全不存在银离子迁移隐患,适配车载传感器、车载控制板等对长期可靠性要求严苛的零部件。
医疗电子设备有着特殊生物兼容规范约束,产品需要通过 ISO 10993 相关检测,这类场景适合低银配比 SnAg0.3Cu0.7 焊料,较低银占比可以削弱离子迁移趋势,兼顾生物相容性与焊点力学指标。
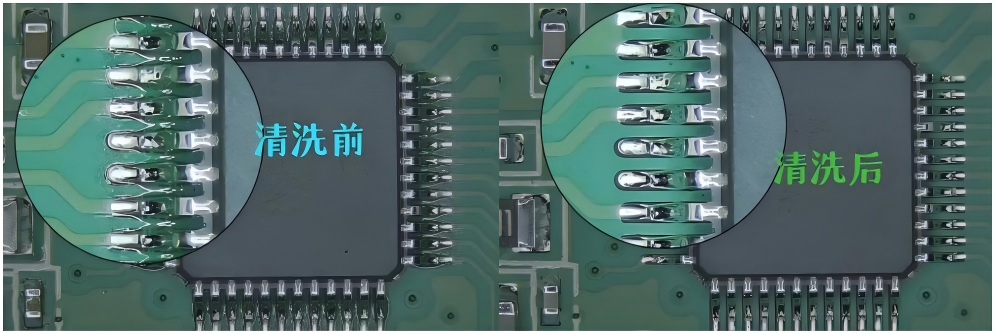
焊料选型只是风险管控的第一道关口,产线已经在使用含银锡线的情况下,需要建立对应的补救管控流程,尽可能降低腐蚀失效概率。生产完成后采用异丙醇对焊点区域充分擦洗,清除板面离子型助焊剂残留,切断电化学腐蚀的离子介质来源;清洗完成之后,喷涂满足 IPC‑CC‑830B 标准聚氨酯三防漆,隔绝水汽接触电路板基材。完成工艺处理不代表风险彻底消除,还要建立常态化检测机制,每一个季度检测相邻线路之间绝缘电阻,绝缘电阻大于 1MΩ,才属于安全状态。即便执行全套补救工序,也只能够延缓腐蚀进程,无法彻底根除银离子迁移底层隐患,高风险工况依旧优先更换焊料体系。
精密焊接维度:焊料形态与设备工艺协同规避迁移隐患
传统烙铁、普通自动焊锡机使用锡线完成焊接,焊接过程中会伴随助焊剂大量析出,板面残留离子杂质是电化学腐蚀的重要诱因。即便后期执行清洗工序,微小缝隙、高密度细密线路之间依旧会留存微量离子残留物,成为后期银迁移发生的温床。在高密度、微小焊盘的精密焊接场景,仅仅依靠焊料配方优化,很难完全规避残留带来的可靠性隐患,工艺设备方案的迭代,可以从另一维度降低腐蚀失效风险。

大研智造激光锡球焊标准机(单工位)采用无助焊剂焊接工艺,依靠锡球作为焊料载体,配合激光非接触局部加热完成焊点成型,焊接全程无需助焊剂参与,从源头消除离子型残留物,大幅减少电化学腐蚀发生的介质条件。设备适配 0.15mm‑1.5mm 规格锡球,可对接 PRT、大瑞、佰能达、云锡 SAC305 等主流锡球厂商物料,工艺端既可以选用低银锡球,也可以选用无银锡铜锡球,灵活匹配不同产品抗腐蚀设计需求。

微电子行业电路板持续向微型化、高密度发展,焊盘尺寸不断缩小,线路间距压缩,一旦出现离子迁移枝晶生长,微小间距 PCB 出现短路的概率会急剧升高。该设备最小焊盘处理尺寸可达 0.15mm,焊盘间距 0.25mm,定位精度达到 0.02mm,适配高清摄像模组、VCM 音圈电机、各类微型传感器等高精密器件焊接。整套设备由激光系统、供球系统、图像识别及检测系统、氮气保护系统、运动机构与计算机控制系统协同运行,大理石龙门平台架构保障设备长期运行精度稳定,进口伺服运动系统保证重复定位可靠;自带清洁系统,喷嘴寿命可达 30‑50 万次,维护便捷,激光能量稳定控制在 3‰以内,单焊点焊接速度可达 3 球每秒,量产良品率维持在 99.6% 以上。

氮气同轴吹气保护结构,焊接过程隔绝高温氧化,保障焊点成型品质。非接触式加热模式,热输入可控,降低周边热敏元器件受热损伤,可实现立体空间点位焊接,适合结构复杂的组件。这套工艺方案,不依靠助焊剂实现可靠冶金结合,既可以规避助焊剂残留带来的腐蚀诱因,又能够通过更换不同配方锡球,灵活应对潮湿、高压等严苛工况,减少因为焊料腐蚀造成后期产品失效。该设备在军工电子、航空航天、精密医疗、3C 微电子领域都拥有大量落地案例,尤其对可靠性敏感的精密元器件生产,工艺协同价值凸显。
需要客观说明,激光锡球焊设备更聚焦单焊点精密焊接场景,整体批量焊接速度不及波峰焊、回流焊,更多用于补焊、微焊点、异形立体点位等高难度制程,和传统锡线焊接属于互补工艺,企业可以结合自身产线产品结构做工艺搭配。
总结
含银锡线并非电子制造的万能焊料,微弱提升的导电与力学性能,不足以抵消特定工况下银离子迁移带来电化学腐蚀、枝晶短路的质量风险。采购端多付出溢价成本,未必可以换来更高产品可靠性,工艺选型要摒弃银含量越高越可靠的固有思维,结合终端产品湿度环境、工作电压、工作频率综合评估。

针对不同行业产品,优先匹配 SnCu、SnBi 等无银或者低银焊料体系;已经使用高银含银锡线的产线,落实清洗、三防涂覆、定期绝缘检测的补救管控手段,延缓腐蚀失效。在高密度精密微电子焊接场景,除了优化焊料配方,也可以借助新型焊接工艺,消除助焊剂离子残留这个重要腐蚀诱因。大研智造激光锡球焊设备依托无助焊剂焊接特性,搭配多元化锡球物料适配能力,为高可靠性精密焊接提供一条可行工艺路径。电子制造的可靠性提升,从来不是单一依靠某一类焊料材料,而是焊料配方、焊接设备、生产管控三者协同,才能够真正规避隐性失效,控制全周期综合生产成本。
欢迎联系大研智造,我们将为您提供:
✅ 免费的焊接工艺诊断
✅ 定制化的激光锡球焊锡机打样方案
✅ 全流程的自动化焊接系统集成服务
✅ 可OEM定制,欢迎中间商、代理商咨询。
立即预约技术咨询:[ 186-2714-0925 ] | ” 联系我们 ” 页面在线留言 或 直接在线客服咨询,获取更多技术细节与行业案例。

-
精密激光焊接质量解密:决定焊点良率的核心关键因素
拆解激光光源、动态温控、光斑对焦、多系统协同、工况管控对激光锡球焊焊点良率的影响,分析虚焊、烫伤、空洞等不良根源,看大研智造软硬件方案实现高稳定精密焊接。
넶0 2026-09-04 -
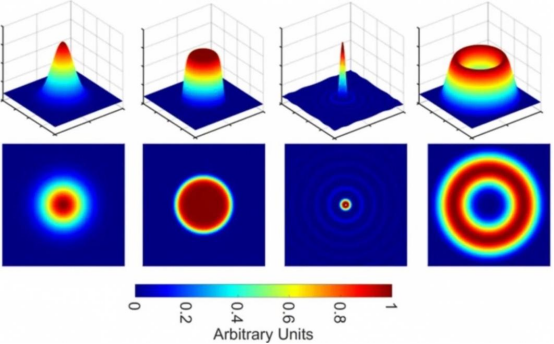
激光光斑测量标准解析:为何工业通用1/e²与86.5%能量基准
解读工业激光 1/e² 光强边界、86.5% 环围能量底层原理,对比 FWHM 等测量方式差异,解析 ISO11146 二阶矩测量,结合大研智造激光锡球焊看标准化光束标定的量产价值。
넶5 2026-09-03 -
激光热像效应危害解析:微小缺陷如何损毁高端光学元件
高功率激光系统中微米级微小缺陷可通过热像效应烧毁昂贵光学元件。解析热像效应底层原理、链式损伤机制,解读大研智造激光锡球焊设备如何通过光路设计规避热像损伤风险。
넶9 2026-09-02 -
制造业自动化转型底层逻辑:告别设备堆砌,实现长效降本提质
制造业自动化转型不等于简单设备堆砌,拆解四大转型底层逻辑:品质标准化、成本精细化、生产柔性化、工艺高端化。结合精密焊接场景,解析大研智造激光锡球焊如何助力工厂长效降本提质。
넶8 2026-09-01 -

光学镜片镀膜底层逻辑:精密光路性能升级核心原理
工业级光学镜片镀膜不止防刮防护,依托薄膜干涉原理补偿基材缺陷、降低光损耗、压制杂散光。详解七大镀膜底层逻辑,看定制镀膜如何赋能激光锡球焊精密光路,保障量产焊接精度与长期设备稳定性。
넶8 2026-08-31 -

激光喷锡球焊喷嘴沾锡成因解析与设备优化方案
深度解析激光锡球焊喷嘴沾锡、积瘤、堵塞的五大核心成因,涵盖结构精度、热累积、气路失效、工艺时序、运维漏洞。搭配设备结构、材质、热管理、气路系统全方位优化方案,解决量产频繁清洁、换嘴停机损耗,稳定精密焊接良率。
넶12 2026-08-28


- 2026-09-04
- 2026-09-03
- 2026-09-02
- 2026-09-01


